新闻资讯
济南高速门墙柜加工中心厂商怎么选,看这几点就够了?
市面上的高速门墙柜加工中心品牌众多,参数相近、宣传雷同,真正到了车间里比效率、比稳定性、比售后响应时,差距才会显现出来。对于门墙柜一体化的生产厂家来说,选设备本质上是在选一套能够长期稳定输出产能的解决方案,而不只是买一台会动的机器。
传统做法里,很多工厂把开料、铣型、钻孔分给不同设备,工序之间靠人工周转,精度靠老师傅经验兜底。一旦订单量上来,排产混乱、板材损耗、交付延期这些问题就会被成倍放大。高速门墙柜加工中心的价值,正在于把多道工序集成到一台设备上,通过智能控制系统实现连续流转,减少中间环节的人为干预。
斯凯曼数控自2011年起深耕板式数控设备行业,依托标准化整机检测生产线与进出口经营资质,为全屋定制、软体家具工厂提供从单机到智能产线的成套智造方案。下面结合四个典型应用场景,具体看看这类设备在不同工况下是怎么适配和发挥价值的。
场景一:中小型定制工厂的柔性换产需求
中小型全屋定制工厂的痛点很典型:订单批次多、单品数量少、户型尺寸不统一,经常一天之内要切换衣柜、橱柜、护墙板等多种产品。传统做法是靠多台单功能设备轮番上阵,每换一次产品就要重新调机、对刀、试切,一天的有效加工时间被大幅压缩,操作工经常在生产高峰期加班加点还是赶不上交付节点。
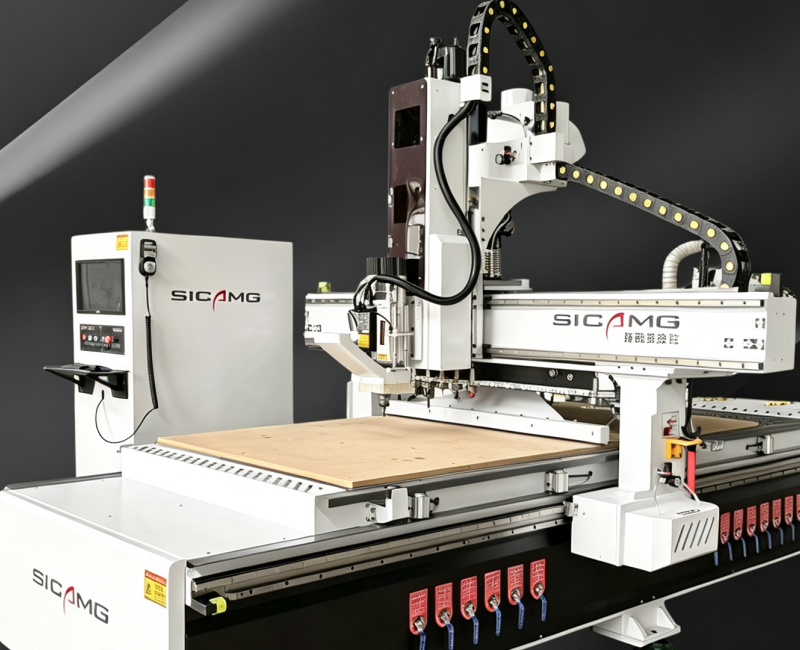
高速门墙柜加工中心在应对这种工况时,优势在于换刀系统和智能控制程序的配合。设备配备刀库,铣型、钻孔、开槽等复合工艺可以在一次装夹中完成,减少了重复定位带来的精度损失和等待时间。斯凯曼在方案设计阶段会先做厂房勘测和产能核算,根据实际订单结构推荐相匹配的刀库容量和台面规格,而不是让客户为用不上的配置买单。
从使用价值来看,这类设备让中小工厂具备了接“小批量、多品种”订单的能力,同时把对老师傅经验的依赖降了下来——编程员把工艺参数固化到系统里,普通操作工按流程执行即可。对于正处于产能爬坡期的工厂,这是一条比较稳妥的升级路径。
场景二:门墙柜一体化企业的精加工环节
门墙柜一体化是近几年的行业趋势,但对加工设备的要求也更高了。门板、墙板、柜体这三类产品对铣型轮廓的精度、边缘的光洁度、孔位的一致性要求各不相同,尤其是隐形连接件工艺的普及,对钻孔的定位精度提出了更严格的标准。很多企业在这个环节遇到的麻烦是:设备能加工,但精度不稳定,一批产品里总有几个孔位偏了,到了安装现场才发现问题。
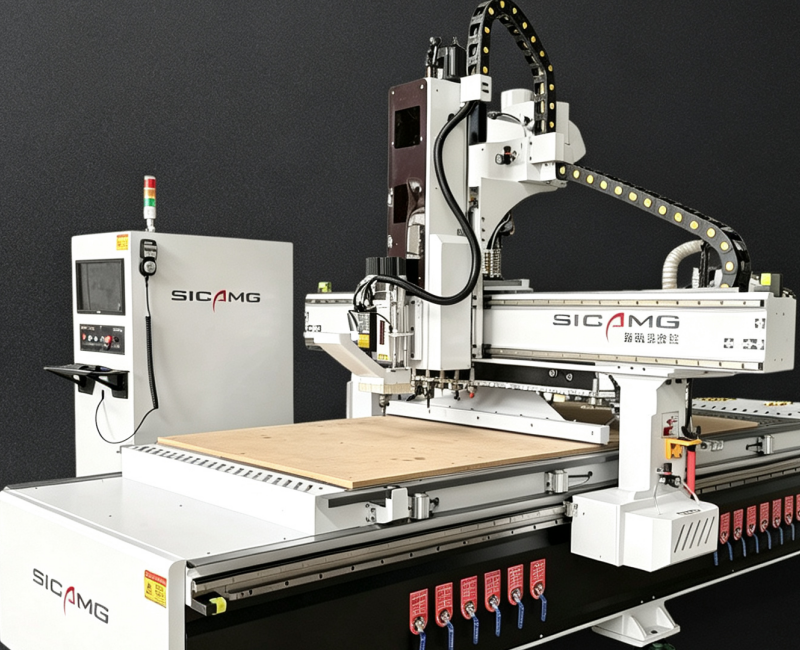
高速门墙柜加工中心通过高刚性床身、精密导轨和伺服驱动系统的配合,来保障长期运行下的定位一致性。斯凯曼在出厂前会进行整机负载测试和性能标定,每道工序按既定标准执行全检,确保设备在连续重载工况下仍保持稳定的加工精度。加工精度可控制在较小误差范围内,明显降低成品瑕疵率。
对于门墙柜一体化企业来说,这类设备的价值不只是“能加工”,而是让复杂工艺有了标准化的执行路径。即使是新入职的操作工,经过系统培训后也能稳定产出符合要求的工件,这对规模扩张期的企业尤其重要。
场景三:批量化板式家具生产的效率提升
批量化生产讲究的是单位时间内的产出效率。衣柜门板、柜体侧板这类标准化程度高的产品,如果加工速度上不去,整条产线的产能就卡在开料和钻孔环节。传统设备在高速运转时容易出现振动、噪音、精度漂移等问题,操作工不敢把进给速度拉满,实际加工效率远低于设备铭牌参数。
高速门墙柜加工中心的“高速”体现在主轴转速、空移速度和切割进给速度的协同优化上。斯凯曼的同类型设备在同等工况下,加工效率能做到同类机型的两倍左右,这背后是电主轴、伺服系统、控制系统和机械结构的整体匹配,不是单一部件堆料能实现的。对于订单稳定、追求单位成本优的批量化工厂,这类设备带来的效率提升是实实在在的。
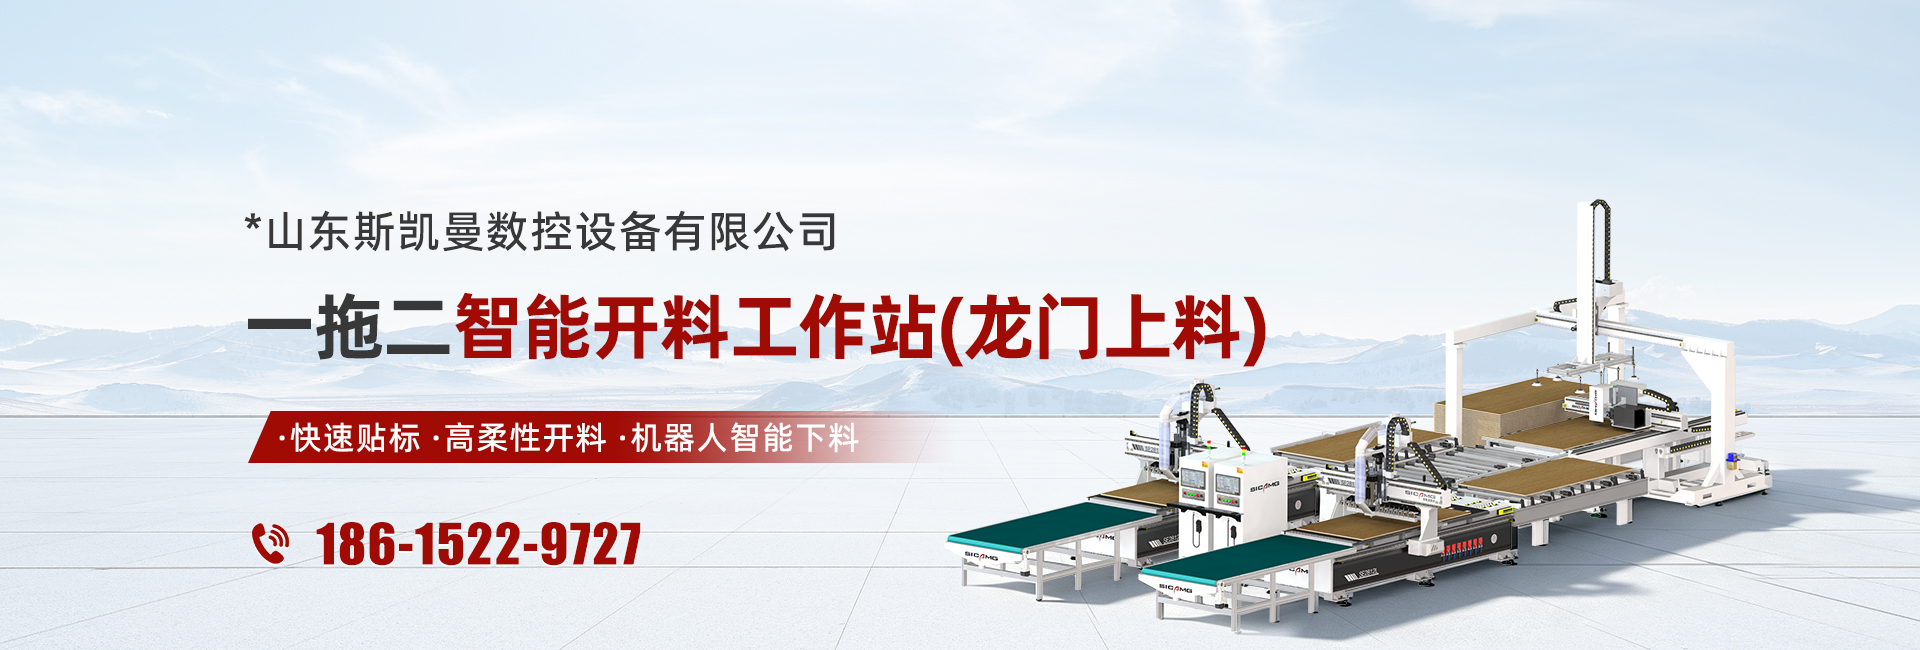
在配套方面,斯凯曼的一拖二开料单元和板式家具自动化连线可以进一步把开料、封边、钻孔、分拣等工序衔接成连续流转的作业闭环,减少人工周转和等待时间。工厂可以根据当前订单量和未来规划,分阶段配置设备,不必一步到位。
场景四:复杂工艺与特殊板材的定制加工
当产品涉及复杂铣型、异形轮廓、特殊厚度板材或者多种材料混切时,普通设备往往力不从心。比如一些高端定制项目需要在不规则形状的板材上完成多角度铣削和钻孔,或者要在较厚的板材上保持切面光洁度,这些都是对设备刚性、主轴功率和控制系统算法的综合考验。
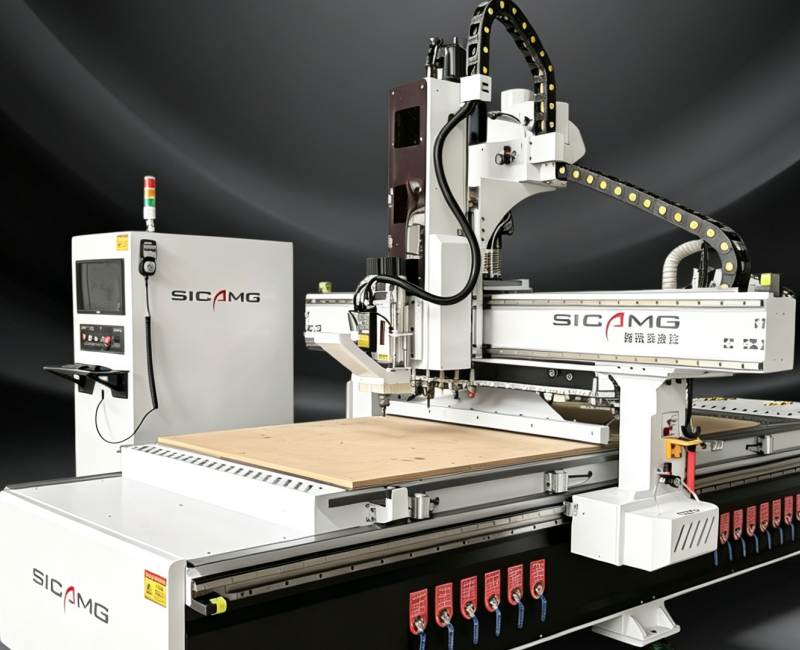
高速门墙柜加工中心在这类场景中,适配性来自设备的可调参数范围和工艺灵活性。斯凯曼的技术团队拥有十余年木工机械研发和车间落地经验,可以根据客户的实际工艺需求调整设备配置,包括台面吸附方式、刀库组合、压辊类型等,让设备贴合具体的生产对象。遇到特殊工艺要求时,客户也可以带板材到厂试切,先验证效果再决定是否采购,避免配置与需求脱节。
对于以定制化项目为主、产品附加值较高的工厂,这类设备的长期价值在于——它把“能不能做”这个限制条件放宽了,让工厂敢于接更有挑战性的订单,在工艺层面建立起自己的竞争力边界。
服务与交付:从选型到运维的全流程支撑
设备采购不是一锤子买卖,后续的安装调试、操作培训、售后响应直接影响到设备能否尽快投产、能否持续稳定运行。斯凯曼在这方面提供的是全过程服务:售前免费试样、厂房勘测、方案定制、效益测算;交付阶段专业工程师上门安装调试;投产后提供操作、编程、维护培训,并配备24小时售后服务热线和核心部件备件库,软件终身免费升级,工艺难题可随时咨询。
这种服务体系的背后,是研发、工艺、售后团队长期深耕定制家具行业积累的经验。设备在出厂前已完成预调试,缩短了现场交付周期;投产后遇到问题,远程指导与上门服务相结合,尽量降低停机对生产的影响。
高速门墙柜加工中心核心参数参考
| 参数项目 | 典型配置参考 | 说明 |
|---|---|---|
| 工作台尺寸 | 1220×2440mm / 1300×2500mm | 按加工板材幅面选择 |
| 主轴功率 | 9kW / 12kW 风冷或水冷电主轴 | 功率越高,重切削能力越强 |
| 主轴转速 | 18000—24000rpm | 决定切削效率和表面质量 |
| 刀库容量 | 8—12把(可扩展) | 刀库越大,复合工艺越灵活 |
| 定位精度 | ±0.02mm以内 | 影响成品一致性与安装效果 |
| 控制系统 | 专业数控系统(支持导入优化排版) | 决定编程效率与设备稳定性 |
具体配置需根据实际加工对象和产能需求面议,以实际沟通方案为准;设备质保条款以合同约定为准。
写在后
选高速门墙柜加工中心,关键不是看参数表上的数字有多漂亮,而是看设备在你实际的车间环境、订单结构、工艺要求下,能不能稳定地跑起来。从柔性换产到批量提效,从精加工到特殊工艺,每一步都对应着明确的设备选型逻辑。斯凯曼数控提供的是一整套从选型、产线规划到售后运维的配套服务,帮助工厂把设备价值落到真实的产能和品质上。如果你正在考虑升级产线或采购设备,不妨带着实际加工的板材和工艺要求,到厂试切验证后,再结合方案做决策。
 鲁公网安备37011302000572号